
Co wpływa na koszt wykonania części w obróbce CNC?
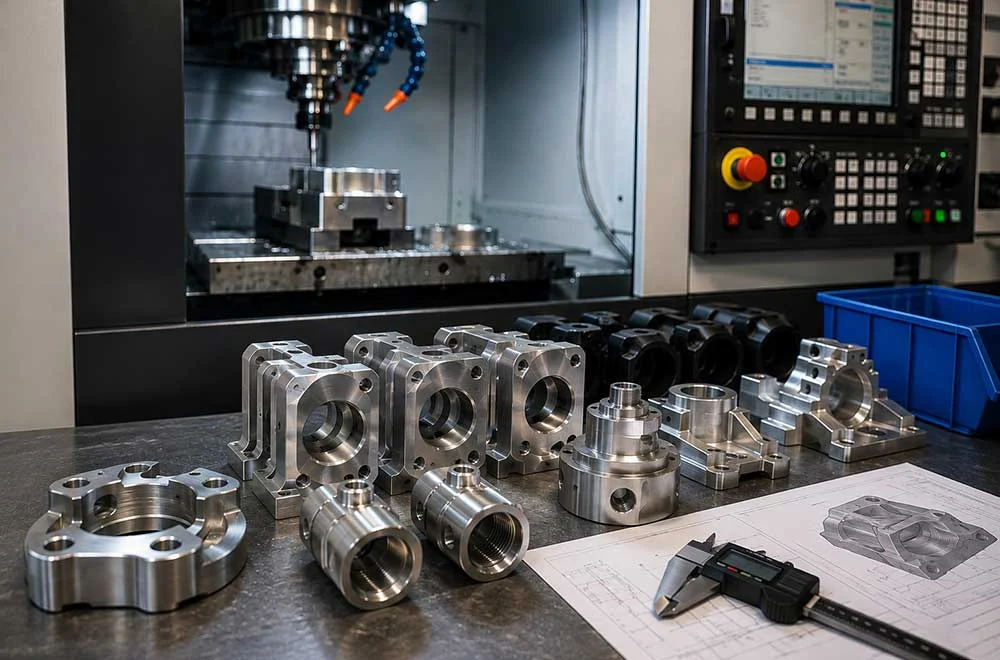
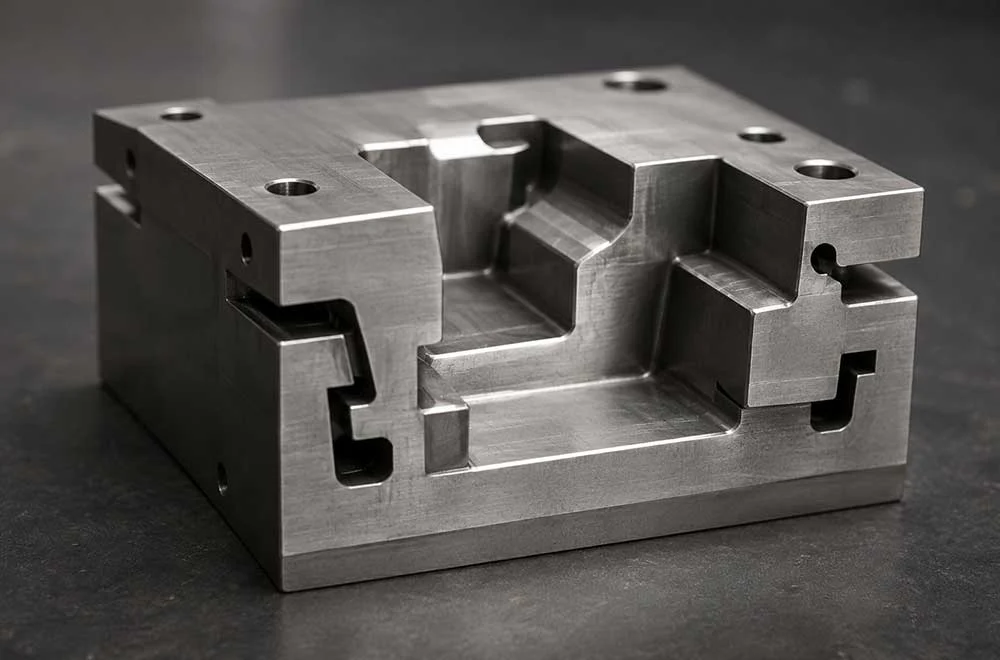
Dwa detale o podobnych wymiarach mogą znacząco różnić się ceną wykonania. O koszcie nie decyduje bowiem wyłącznie ilość zużytego materiału czy czas pracy maszyny. Znaczenie mają również geometria części, wymagane tolerancje, liczba operacji, wielkość serii, sposób mocowania oraz to, jak dużo czasu trzeba poświęcić na przygotowanie całego procesu.
Dlatego przy zlecaniu produkcji warto przekazać wykonawcy możliwie kompletną dokumentację. Firma ZMZ z Piotrkowa Trybunalskiego realizuje zamówienia jednostkowe i seryjne na podstawie rysunków, modeli oraz dostarczonych próbek, pracując zarówno na materiałach własnych, jak i powierzonych. Realizowane usługi CNC obejmują m.in. toczenie, frezowanie, wiercenie i gwintowanie, dlatego przy wycenie części wykonywanych w obróbce CNC można uwzględnić kilka operacji potrzebnych do uzyskania gotowego detalu.
Materiał to jeden z pierwszych składników ceny
Rodzaj materiału wpływa nie tylko na koszt samego półproduktu. Decyduje również o tym, jak szybko można go obrabiać, jakie narzędzia trzeba zastosować i jak intensywnie będą się one zużywać.
Inaczej przebiega produkcja elementu z aluminium, inaczej ze stali nierdzewnej, mosiądzu czy tworzywa sztucznego.
Przy wycenie znaczenie mogą mieć:
- gatunek materiału,
- dostępność konkretnego formatu,
- wymiary półproduktu,
- ilość odpadu po obróbce,
- trudność skrawania,
- wymagane certyfikaty materiałowe.
Jeżeli detal trzeba wykonać z rzadziej stosowanego stopu dostępnego wyłącznie w dużych formatach, koszt materiału przypadający na jedną część może być wyższy niż w przypadku popularnego surowca dostępnego od ręki.
Im bardziej złożona geometria, tym więcej pracy
Prosty element z kilkoma otworami zazwyczaj będzie łatwiejszy do wykonania niż część posiadająca liczne kieszenie, podcięcia, powierzchnie pod różnymi kątami czy trudno dostępne fragmenty.
Złożona geometria może oznaczać konieczność:
- wykorzystania większej liczby narzędzi,
- kilkukrotnego mocowania części,
- wykonania obróbki z różnych stron,
- zastosowania dodatkowego oprzyrządowania,
- wydłużenia czasu programu,
- przeprowadzenia większej liczby pomiarów.
Dlatego sam gabaryt części niewiele mówi o jej cenie.
Niewielki, ale bardzo skomplikowany detal może wymagać więcej czasu niż znacznie większy element o prostej geometrii.
Tolerancje mają bezpośredni wpływ na koszt
Nie każdy wymiar musi być wykonany z taką samą dokładnością.
Jeżeli konstruktor określi bardzo wąskie tolerancje również dla powierzchni, które nie mają istotnego znaczenia funkcjonalnego, może niepotrzebnie zwiększyć koszt produkcji.
Bardziej wymagające tolerancje mogą wiązać się z:
- wolniejszą obróbką,
- dodatkowymi przejściami narzędzia,
- częstszymi pomiarami,
- większą kontrolą temperatury i stabilności procesu,
- koniecznością wykonania dodatkowych operacji.
Dlatego dokumentacja powinna wyraźnie wskazywać, które wymiary są krytyczne.
W wielu projektach korzystniejsze jest pozostawienie standardowych tolerancji tam, gdzie większa dokładność nie wpływa na działanie gotowego elementu.
Chropowatość powierzchni również nie jest obojętna
Na rysunku technicznym można określić nie tylko wymiary, ale także wymaganą jakość powierzchni. Im bardziej wymagające parametry, tym większa może być liczba przejść narzędzia oraz czas potrzebny do uzyskania odpowiedniego efektu.
Warto więc zastanowić się, które powierzchnie rzeczywiście wymagają bardzo dokładnego wykończenia.
Wewnętrzna powierzchnia niewidoczna po montażu może mieć inne wymagania niż powierzchnia współpracująca z uszczelnieniem, łożyskiem czy innym precyzyjnym elementem.
Liczba mocowań może zmienić wycenę
Jednym z mniej oczywistych czynników jest sposób ustawienia części na maszynie.
Jeżeli większość operacji można wykonać przy jednym zamocowaniu, proces jest zazwyczaj prostszy i szybszy.
Problem pojawia się wtedy, gdy detal trzeba wielokrotnie obracać i ponownie bazować.
Każde kolejne mocowanie oznacza dodatkowy czas oraz konieczność zachowania właściwego położenia części względem wcześniej wykonanych powierzchni.
Przy bardzo złożonych elementach może być potrzebne również przygotowanie dedykowanych uchwytów lub innego oprzyrządowania.
Wielkość serii zmienia koszt jednej części
Jednym z najważniejszych czynników jest liczba zamawianych detali.
Przed wykonaniem pierwszej sztuki trzeba m.in.:
- przeanalizować dokumentację,
- przygotować program,
- dobrać narzędzia,
- ustawić maszynę,
- przygotować materiał,
- wykonać pierwszą kontrolę.
Część tych czynności zajmuje podobną ilość czasu niezależnie od tego, czy później powstanie jedna, dziesięć czy sto identycznych sztuk. Dlatego przy produkcji jednostkowej koszty przygotowawcze przypadają praktycznie na jeden detal.
Przy większej partii można rozłożyć je na wszystkie wykonane elementy. Właśnie dlatego koszt jednostkowy często spada wraz ze wzrostem liczby zamawianych części.
Seria daje również możliwość optymalizacji procesu
Przy większym zamówieniu opłaca się poświęcić więcej czasu na przygotowanie sposobu produkcji.
Można zoptymalizować kolejność pracy narzędzi, ograniczyć liczbę mocowań albo przygotować uchwyt ułatwiający szybkie pozycjonowanie kolejnych elementów. Przy jednej części przygotowanie specjalnego oprzyrządowania mogłoby kosztować więcej niż uzyskana oszczędność.
Przy kilkuset sztukach sytuacja wygląda inaczej. Nawet kilkadziesiąt sekund zaoszczędzonych na jednym detalu może przełożyć się na znaczące skrócenie całej realizacji.
Dodatkowe operacje zwiększają zakres zlecenia
Część rzadko kończy swoją drogę bezpośrednio po frezowaniu lub toczeniu.
Może wymagać również:
- wykonania otworów,
- gwintowania,
- grawerowania,
- spawania,
- zabezpieczenia powierzchni,
- obróbki cieplnej,
- anodowania,
- cynkowania lub innego wykończenia.
Warto więc już w zapytaniu określić, w jakim stanie detal powinien zostać dostarczony.
ZMZ poza samą obróbką skrawaniem realizuje m.in. wiercenie, gwintowanie, grawerowanie, spawanie i malowanie proszkowe, a dodatkowe procesy, takie jak anodowanie, cynkowanie czy obróbka cieplna, mogą być organizowane w kooperacji. Pozwala to wyceniać detal w szerszym zakresie niż tylko samo frezowanie lub toczenie.
Dokumentacja może przyspieszyć wycenę
Bardzo ogólne zapytanie w rodzaju „ile kosztuje wykonanie takiej części?” często nie daje wykonawcy wystarczających informacji.
Najlepiej przekazać:
- rysunek techniczny,
- model 3D, jeśli jest dostępny,
- materiał,
- liczbę sztuk,
- wymagane tolerancje,
- oczekiwaną chropowatość,
- informacje o dodatkowym wykończeniu,
- wymagany termin realizacji.
Jeżeli ważna jest konkretna powierzchnia lub wymiar współpracujący z innym elementem, warto również zaznaczyć jego funkcję.
Im mniej założeń musi przyjąć wykonawca podczas przygotowywania wyceny, tym dokładniej można oszacować rzeczywisty koszt produkcji.
Model 3D nie zawsze zastępuje rysunek techniczny
Model pokazuje geometrię części, ale nie musi zawierać wszystkich informacji technologicznych. Na rysunku można określić m.in. tolerancje, pasowania, gwinty, chropowatość, wymagania dotyczące krawędzi czy dodatkowej obróbki. Dlatego przy precyzyjnych częściach najlepiej, gdy wykonawca otrzymuje komplet danych. Ogranicza to ryzyko, że dopiero po wykonaniu pierwszego detalu okaże się, że jeden z parametrów powinien zostać zinterpretowany inaczej.
Nietypowy termin również może wpłynąć na cenę
Koszt produkcji zależy także od terminu. Jeżeli zlecenie musi zostać wykonane bardzo szybko, konieczna może być zmiana wcześniej ustalonego harmonogramu, praca poza standardową kolejnością albo pilne zamówienie materiału.
Nie oznacza to, że każde krótkie zlecenie będzie droższe. Wiele zależy od aktualnego obłożenia zakładu, dostępności materiału i rodzaju części. Jeżeli termin jest elastyczny, warto wskazać to już podczas wysyłania zapytania.
Co najczęściej niepotrzebnie podnosi koszt?
Część wydatków wynika z wymagań technicznych produktu i trudno ich uniknąć. Są jednak elementy, które można zweryfikować jeszcze na etapie projektowania.
Do typowych przykładów należą:
- zbyt ciasne tolerancje tam, gdzie nie są potrzebne,
- trudno dostępne narożniki i podcięcia,
- niestandardowe gwinty bez uzasadnienia technicznego,
- bardzo głębokie otwory o małej średnicy,
- wymaganie wysokiej jakości powierzchni na wszystkich ścianach,
- częste zmiany projektu już po przygotowaniu produkcji.
Projektowanie z uwzględnieniem późniejszego sposobu wykonania części może więc realnie zmniejszyć jej cenę bez pogarszania funkcjonalności.
Czy najtańsza wycena zawsze oznacza najniższy koszt?
Przy produkcji przemysłowej warto patrzeć szerzej niż na cenę jednej sztuki.
Jeżeli element trafia bezpośrednio do montażu, równie ważne są jego powtarzalność, zgodność z dokumentacją i termin dostawy.
Tani detal, który wymaga później poprawiania, sortowania albo dopasowywania podczas montażu, może ostatecznie kosztować więcej.
Dlatego przy wyborze wykonawcy dobrze brać pod uwagę również:
- możliwości technologiczne,
- sposób kontroli jakości,
- doświadczenie z określonym materiałem,
- możliwość wykonywania kolejnych serii,
- jakość komunikacji technicznej.
Jest to szczególnie ważne wtedy, gdy pierwsze zlecenie ma rozpocząć dłuższą współpracę produkcyjną.
Jak uzyskać bardziej miarodajną wycenę?
Najważniejsze jest dokładne opisanie tego, czego firma rzeczywiście potrzebuje.
Cena detalu nie wynika z jednego parametru. Jest sumą materiału, czasu pracy maszyny, przygotowania procesu, liczby operacji, dokładności, wielkości serii oraz dodatkowych wymagań technologicznych. Dlatego zamiast upraszczać zapytanie do wymiarów części, warto przekazać wykonawcy kompletną dokumentację oraz przewidywaną liczbę sztuk.
Dobrze przygotowany projekt ułatwia nie tylko wycenę. Pozwala również znaleźć elementy, które można wykonać prościej lub szybciej bez zmiany funkcji części. Przy większych seriach nawet niewielka optymalizacja pojedynczego detalu może przełożyć się na zauważalną różnicę w kosztach całego zamówienia.

Dodaj komentarz